Bevor ich einem Cgk glaube, schaue ich nach, woher der Referenzwert kommt. Im Auswerteformular steht er als Zahl mit vier Nachkommastellen, und kaum jemand fragt, wer ihn gemessen hat. Genau dort entscheidet sich aber, ob Verfahren 1 etwas über die Richtigkeit eines Messgeräts sagt oder nur über seine Streuung. Das Beispiel im Video zeigt den Unterschied an denselben 50 Messwerten.
Das Beispiel: ein Serienteil als Normal
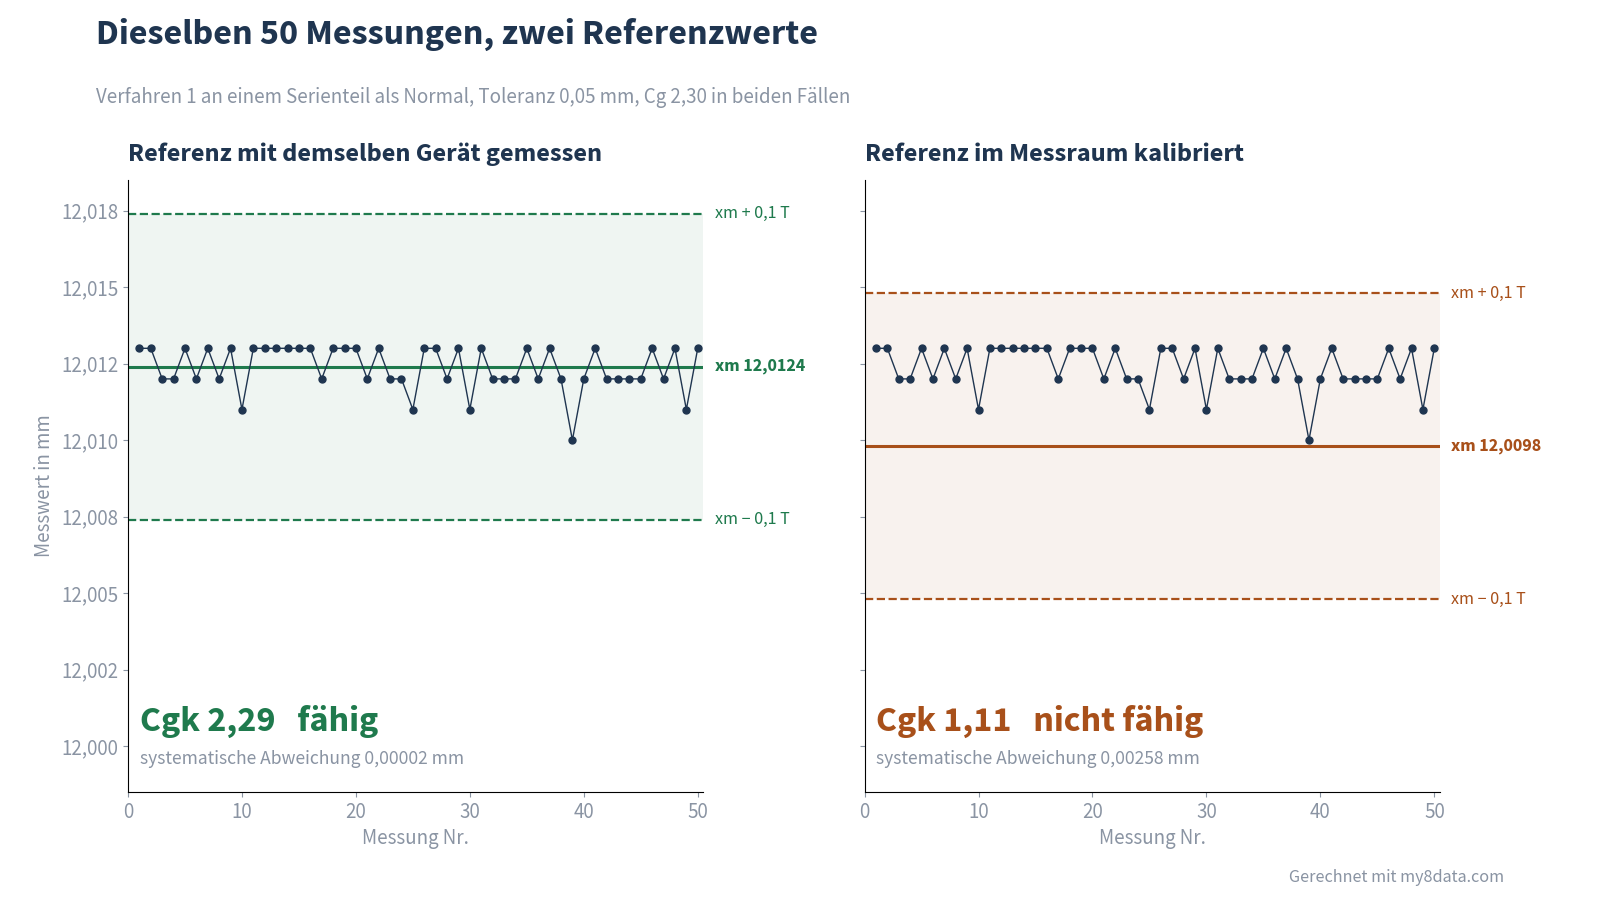
Geprüft wird ein Messgerät für einen Durchmesser von 11,985 bis 12,035 mm, also mit einer Toleranz von 0,05 mm, bei einer Auflösung von 0,001 mm. Als Normal dient ein Serienteil. Seinen Referenzwert hat jemand mit demselben Messgerät aus zehn Messungen bestimmt: 12,0124 mm. Danach folgen 50 Messungen am Normal mit einem Mittelwert von 12,01238 mm und einer Standardabweichung von 0,00073 mm.
Daraus ergeben sich Cg 2,30 und Cgk 2,29. Die systematische Messabweichung beträgt 0,00002 mm, der Test darauf ist mit einem p-Wert von 0,85 unauffällig. Gegen die übliche Forderung von 1,33 für Cg und Cgk ist das Messgerät klar fähig.
Warum das Ergebnis nichts beweist
Die Rechnung ist richtig, die Aussage nicht. Misst das Gerät systematisch zu viel, steckt dieser Fehler schon im Referenzwert, den es selbst bestimmt hat. Messwerte und Referenz verschieben sich gemeinsam, ihre Differenz bleibt nahe null. So kann Verfahren 1 eine systematische Abweichung gar nicht finden und prüft nur noch die Streuung. An dieser Stelle hilft mir keine Statistik weiter, sondern nur ein unabhängiger Wert. Das Teil gehört deshalb zur Kalibrierung in den Messraum.
Im Beispiel ergibt die Kalibrierung 12,0098 mm. Die 50 Messwerte bleiben, wo sie sind, nur die Bezugslinie rutscht nach unten. Die systematische Abweichung wächst auf 0,0026 mm, und der Test meldet sie jetzt als signifikant. Der Cgk fällt auf 1,11. Der Cg bleibt bei 2,30, denn an der Streuung hat sich nichts geändert. Das Messgerät ist nicht fähig.
Was Bosch Heft 10 verlangt
Bosch Heft 10 (Ausgabe 2019) ist hier eindeutig. Verfahren 1 wird mit einem kalibrierten Normal durchgeführt (Abschnitt 4.1, S. 8). Das Normal darf aus einem Erzeugnisteil hergestellt sein. Es muss aber eindeutig als Normal gekennzeichnet, geeignet kalibriert und in die Prüfmittelüberwachung einbezogen sein, denn erst die Kalibrierung liefert den rückgeführten richtigen Wert. Ist kein solches Normal verfügbar oder lässt es sich nicht kalibrieren, ist Verfahren 1 nach Heft 10 nicht durchführbar.
Auch an die Kalibrierung selbst stellt das Heft eine Anforderung. Ihre Unsicherheit soll deutlich kleiner sein als die Toleranz, im Idealfall unter 0,01 T, mindestens unter 0,1 T. Bei 0,05 mm Toleranz heißt das unter 0,005 mm, ideal unter 0,0005 mm. Ein nach DIN EN ISO/IEC 17025 akkreditiertes Kalibrierlabor belegt diese Rückführung mit dem Kalibrierschein. Heft 10 versteht Verfahren 1 übrigens als Erweiterung der Bias-Analyse aus dem MSA-Handbuch der AIAG. Auch dort stammt der Referenzwert von einem rückführbaren Normal oder aus mindestens zehn Messungen im Messraum, nicht vom geprüften Gerät selbst (4. Ausgabe, S. 87).
VDA Band 5 sieht es genauso. Wer einen Eignungsnachweis mit einem Referenzteil führt, muss dessen Kalibrierunsicherheit bestimmen oder abschätzen (3. Auflage 2021, S. 93). Der Versuch an einem Normal entspricht dort ausdrücklich dem Verfahren 1 (S. 123).
Erst der Kalibrierschein, dann der Cgk
Ein guter Cgk ist nur so viel wert wie sein Referenzwert. Er beweist dann ähnlich wenig wie ein guter Cgk bei zu grober Auflösung. Ich frage deshalb bei jedem Verfahren 1 zuerst nach dem Kalibrierschein des Normals und vergleiche dessen Wert mit dem Eintrag im Formular. Fehlt der Schein oder stimmen die Werte nicht überein, wiederhole ich die Untersuchung, auch wenn sie grün ist.
Die Zahlen stammen aus einem konstruierten Datensatz und sind mit der MSA-1-Auswertung von my8data gerechnet. Verfahren 1 mit den eigenen Werten rechnen, kostenlos: Messsystemanalyse auf my8data.com
Quellen
- Robert Bosch GmbH: Qualitätsmanagement in der Bosch-Gruppe, Technische Statistik, Heft 10, Fähigkeit von Mess- und Prüfprozessen, Ausgabe 11.2019, Abschnitt 4.1, S. 8.
- AIAG: Measurement Systems Analysis, Reference Manual, 4. Ausgabe, Juni 2010, S. 87.
- VDA Band 5: Mess- und Prüfprozesse. Eignung, Planung und Management, 3. Auflage, Juli 2021, S. 93 und 123.