Im Juli 2026 haben die amerikanische Automotive Industry Action Group (AIAG) und der Verband der Automobilindustrie (VDA) ihr erstes gemeinsames SPC-Handbuch veröffentlicht.
Damit gibt es für Maschinenleistung, Prozessfähigkeit und Regelkarten erstmals einen Leitfaden, auf den sich amerikanische und deutsche Kunden gleichermaßen beziehen. Dieser Beitrag ist ein erster Überblick:
- Was ändert sich gegenüber den bisherigen Regelwerken?
- Warum ändert es sich?
- Was sollten Sie jetzt prüfen?
Das Wichtigste in Kürze
- AIAG und VDA führen ihre bisher getrennten SPC-Regelwerke in einem Handbuch zusammen (1. Auflage 2026, 178 Seiten).
- Die Maschinenleistung heißt Pm/Pmk. Die Bezeichnung „Maschinenfähigkeit“ (Cm/Cmk) gilt als irreführend.
- Pp/Ppk und Cp/Cpk werden mit derselben Formel aus der Gesamtstreuung berechnet. Ob ein C-Index berichtet werden darf, entscheidet allein der Stabilitätsnachweis.
- Sollwerte richten sich nach der Kritikalität des Merkmals und steigen, wenn weniger Teile gemessen werden.
- SPC wird als System beschrieben: Qualitätsregelkreise, Reaktionsplan bei Instabilität (OCAP), Rollen, validierte Software.
Warum ein gemeinsames SPC-Handbuch?
Bisher standen zwei Welten nebeneinander. Auf amerikanischer Seite das AIAG-Handbuch Statistical Process Control (2. Auflage 2005), auf deutscher Seite VDA Band 4 mit dem Kapitel „Wirtschaftliche Prozessgestaltung und Prozesssicherheit“ (zuletzt 3. Auflage 2020).
Wer weltweit liefert, musste beide bedienen – und stieß dabei auf gleiche Namen mit unterschiedlicher Bedeutung.
Das deutlichste Beispiel ist der Cpk. Nach AIAG 2005 wurde er aus der Streuung innerhalb der Stichproben geschätzt. Nach VDA wird er aus der gesamten Verteilung über die Quantilmethode berechnet. Derselbe Datensatz konnte so zwei verschiedene Cpk-Werte liefern, und Diskussionen bei Bemusterung und Abnahme waren vorprogrammiert.
Das neue Handbuch verfolgt drei Ziele:
- Harmonisierung: eine Nomenklatur, eine Rechenlogik und vergleichbare Berichte für die gesamte Lieferkette. Bei der FMEA haben AIAG und VDA diesen Schritt bereits 2019 vollzogen.
- Anschluss an die Normen: Begriffe und Formeln folgen konsequent ISO 22514 (Fähigkeit und Leistung), ISO 3534 (Begriffe) und ISO 7870 (Regelkarten).
- Realitätsnähe: Die meisten Serienprozesse sind nicht normalverteilt. Schon VDA Band 4 verweist auf eine Studie, nach der nur etwa 5 % der untersuchten Prozesse ausschließlich zufälligen Einflüssen unterlagen. Das Handbuch bietet dafür zeitabhängige Verteilungsmodelle, passende Regelkarten und klare Regeln für die Software.
Wichtig für die Einordnung: Das Handbuch ist eine unverbindliche Empfehlung. Die angegebenen Sollwerte sind ausdrücklich Beispiele. Was in Ihrer Lieferbeziehung gilt, bestimmen weiterhin die Vereinbarungen mit Ihren Kunden.
Die neue Richtung in fünf Punkten
- Vorbeugen statt aussortieren;
SPC soll Probleme erkennen, bevor fehlerhafte Teile entstehen. Eine 100-%-Prüfung gilt nur als Übergangslösung für instabile oder nicht fähige Prozesse. - Risikobasiert:
Nicht jedes Merkmal braucht SPC. Die Risikoanalyse, etwa eine FMEA, und die Einstufung besonderer Merkmale bestimmen, was überwacht wird und welche Sollwerte gelten. - Saubere Begriffe:
„Leistung“ und „Fähigkeit“ werden streng nach ISO getrennt. Begriffe wie „Kurzzeit“ und „Langzeit“ sollen nicht mehr als Synonyme verwendet werden. - Die Verteilung folgt dem Prozess:
Das Verteilungsmodell wird aus Prozesswissen und Daten bestimmt. Die Rechenmethode wird im Index kenntlich gemacht. - SPC als Managementsystem:
Regelkreise, Reaktionspläne, Rollen und Kompetenzen, Software-Validierung und Archivierung bekommen eigene Kapitel.
Was sich gegenüber VDA Band 4 ändert
Die folgende Tabelle stellt das bisherige VDA-Kapitel dem neuen Handbuch gegenüber.
| Thema | VDA Band 4 (3. Auflage 2020) | AIAG & VDA SPC-Handbuch (2026) |
|---|---|---|
| Umfang | ein Kapitel mit rund 40 Seiten im Methodenband | eigenes Handbuch mit 178 Seiten |
| Maschinenleistung | Pm/Pmk ≥ 1,67 bei 50 Teilen | Pm/Pmk bei 50 Teilen (ISO 22514-3 nennt 100), Sollwert nach Kritikalität |
| Vorläufige Prozessleistung | nicht als eigene Stufe beschrieben | eigene Stufe mit Pp/Ppk und höheren Sollwerten |
| Serienprozess | Cp/Cpk bzw. Pp/Ppk ≥ 1,33; ≥ 125 Teile, Richtwert 20 Produktionstage | Sollwert 1,00 bis 1,67 je nach Kritikalität; ≥ 125 Teile in ≥ 25 Untergruppen |
| Wann Cp/Cpk? | nur bei statistisch stabilen Prozessen (Modelle A1, A2) | bei statistisch stabilen oder nachweislich beherrschten Prozessen |
| Weniger Teile als vorgesehen | Zuschlag nur für Pm/Pmk, Vertrauensniveau 95 % oder 99 % | Zuschlag für alle Indizes, Vertrauensniveau 95 % bis 99,99 %, mit Formel |
| Rechenmethode | Quantilmethode | geometrische Methode (Index G) oder z-Score-Methode (Index Z), Methode ist anzugeben |
| Ausreißer | Ausreißertests in einer Methodenübersicht | klare Definition, Werte markieren statt löschen; Tests liefern nur Hinweise |
| Regelkarten | Shewhart (auch mit erweiterten Grenzen), Annahme-, Pearson-Karte, gleitender Mittelwert | zusätzlich R-, Median-, Einzelwert-, CUSUM-, EWMA- und Attributkarten, Auswahlhilfe, retrospektive und SPC-Karte |
| Organisation | – | Qualitätsregelkreise, OCAP, Rollen und Kompetenzen, Software-Validierung, Berichtsinhalte, Archivierung |
Für alle, die bisher nach AIAG 2005 gearbeitet haben, ist ein Punkt besonders folgenreich: Der dort aus der Streuung innerhalb der Stichproben berechnete Index heißt jetzt Cwk („Within Capability“). Er dient nur noch der Diagnose und gehört nicht in offizielle Berichte. Der neue Cpk wird aus der Gesamtstreuung berechnet. Bei Prozessen mit Lageschwankungen fällt er deshalb niedriger aus als der gewohnte Wert.
Die wichtigsten Änderungen im Einzelnen
Drei Untersuchungsstufen statt „Kurzzeit“ und „Langzeit“
- Maschinenleistung Pm/Pmk mit 50 Teilen und nur Maschineneinfluss,
- vorläufige Prozessleistung Pp/Ppk und
- Prozessleistung oder -fähigkeit mit mindestens 125 Teilen und allen fünf Einflüssen
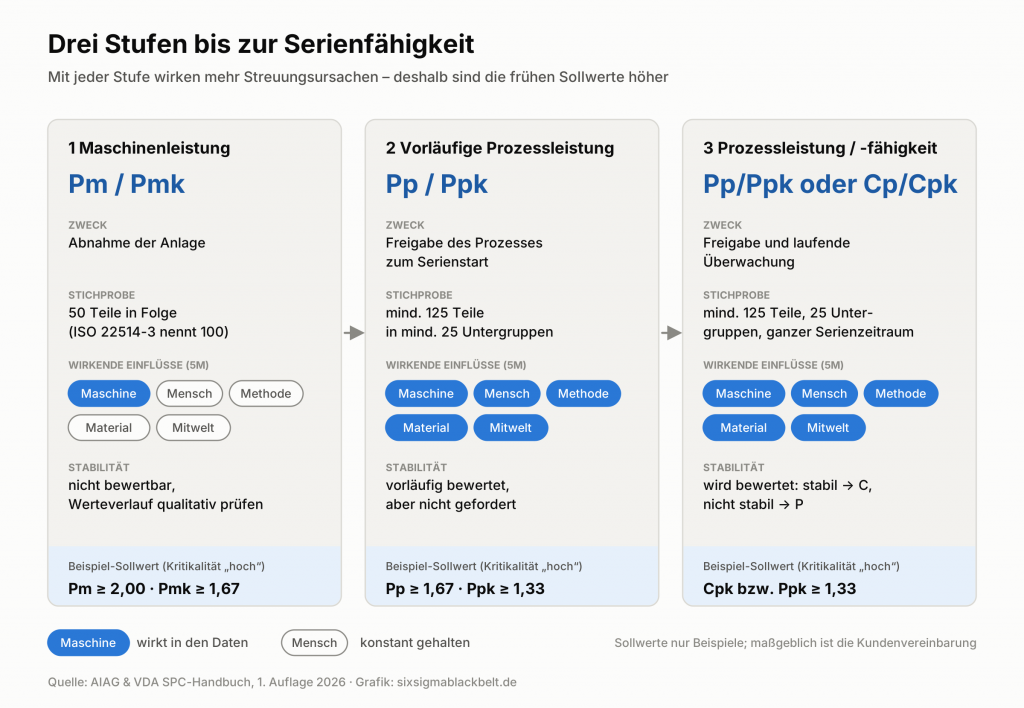
Das Handbuch unterscheidet drei Stufen, wobei das Unterscheidungsmerkmal nicht die Dauer der Untersuchung ist, sondern welche Einflüsse in den Daten wirken.
Bei der Maschinenleistung werden Mensch, Material, Methode und Mitwelt konstant gehalten, damit nur die Anlage streut. Neu und sehr praxisnah sind die Vorgaben zur Vorbereitung. Ein optionaler Produktionsvorlauf mit einem oder fünf Teilen prüft die Einstellung: Mittelwert innerhalb ±12,5 % der Toleranz um die Toleranzmitte, Spannweite unter 25 % der Toleranz. Bei Werkzeugverschleiß muss die Stichprobe mindestens 1,5 Abrichtzyklen umfassen. Mehrere Spindeln, Nester oder Spannvorrichtungen werden jeweils wie eigene Maschinen behandelt. Nach einer Verlagerung, größeren Reparaturen oder einem Materialwechsel ist die Untersuchung zu wiederholen.
Die vorläufige Prozessleistung zum Serienstart erfasst bereits alle fünf Einflüsse, aber noch nicht deren volle Bandbreite. Deshalb liegen ihre Sollwerte höher. In der AIAG-Welt entspricht sie der „anfänglichen Prozessfähigkeit“ aus dem PPAP-Handbuch. Erst die dritte Stufe beschreibt den eingeschwungenen Serienprozess.
Leistung oder Fähigkeit: Die Stabilität entscheidet
Das Handbuch verwendet folgende Vier-Quadranten-Matrix.
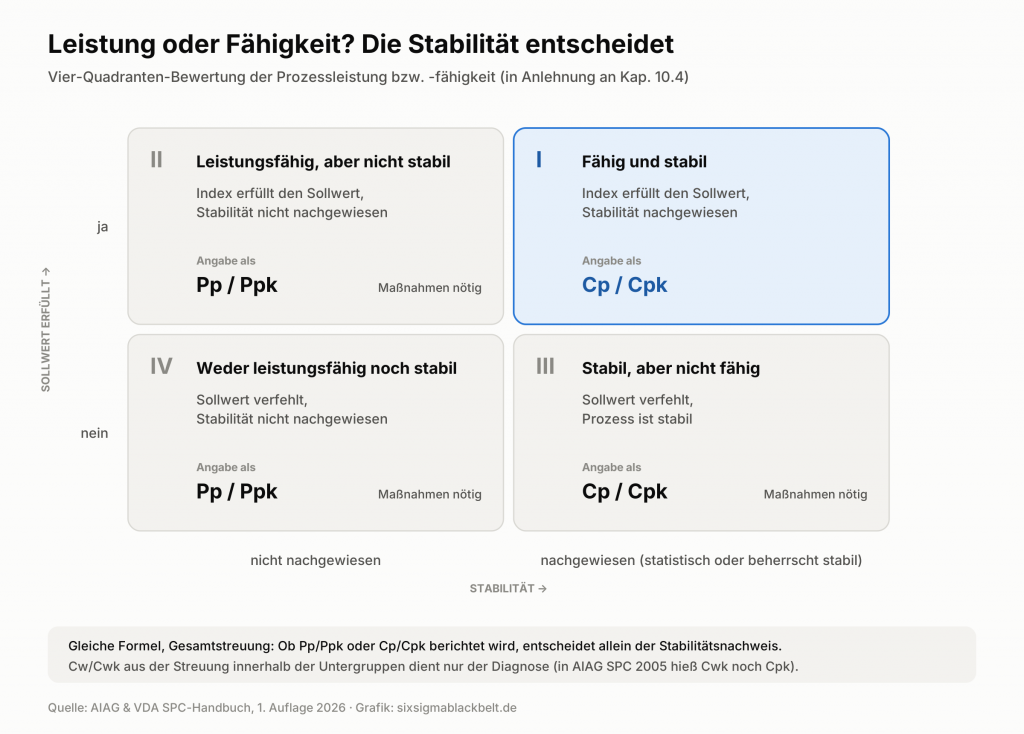
Pp/Ppk und Cp/Cpk werden nach dem neuen Handbuch numerisch gleich berechnet. Der Unterschied liegt allein im Nachweis. Ein C-Index darf nur angegeben werden, wenn eine retrospektive Regelkarte die Stabilität belegt. Wird die Stabilität nicht untersucht, lassen die Daten keine Bewertung zu oder ist der Prozess instabil, heißt der Index Pp/Ppk.
Neu gegenüber VDA Band 4 ist der Begriff des beherrschten Prozesses.
Ein Prozess mit Werkzeugverschleiß ist nicht statistisch stabil. Wird er aber nachweislich innerhalb der Regelgrenzen gehalten, etwa durch definiertes Nachstellen, darf auch er mit Cp/Cpk bewertet werden. Die Bewertung soll außerdem nicht einmalig bleiben: Die Vier-Quadranten-Matrix wird auf rollierende Zeiträume angewendet und ist Grundlage eines regelmäßigen Reportings.
Sollwerte nach Risiko statt Einheitswert
Statt pauschal „1,67 für die Maschine, 1,33 für den Prozess“ staffelt das Handbuch die Sollwerte nach der Kritikalität des Merkmals. Die Bezeichnungen der Klassen sind in der Regel unternehmens- oder kundenspezifisch.
| Kritikalität | Pm | Pmk | Pp vorläufig | Ppk vorläufig | Pp/Cp Serie | Ppk/Cpk Serie |
|---|---|---|---|---|---|---|
| kritisch | 2,33 | 2,00 | 2,00 | 1,67 | 1,67 | 1,67 |
| hoch | 2,00 | 1,67 | 1,67 | 1,33 | 1,33 | 1,33 |
| niedrig | 1,67 | 1,33 | 1,33 | 1,00 | 1,00 | 1,00 |
| sonstige | 1,00 | 1,00 | 1,00 | 1,00 | 1,00 | 1,00 |
Liniendiagramm: angepasster Sollwert für Pm über dem Stichprobenumfang 20 bis 50; bei 20 Teilen 2,28 (95 %) bzw. 2,82 (99,99 %) statt 2,00

Die Rechenmethode gehört zum Ergebnis
Für nicht normalverteilte Daten nennt das Handbuch zwei gleichberechtigte Wege. Die allgemeine geometrische Methode (Index G, bisher meist „Quantilmethode“) setzt die Toleranz ins Verhältnis zur Breite zwischen dem 0,135-%- und dem 99,865-%-Quantil. Sie entspricht ISO 22514 und den VDA-Bänden. Die z-Score-Methode (Index Z) rechnet den erwarteten Anteil außerhalb der Toleranz in einen gleichwertigen Normalverteilungs-Index um. So war es im AIAG-Handbuch von 2005 üblich.
Bei normalverteilten Daten liefern beide Methoden dasselbe Ergebnis, sonst nicht. Deshalb gehört die Methode in den Bericht, zum Beispiel als Ppk.G oder Ppk.Z. Dazu kommen Verteilungsmodell, Quantile und der erwartete Anteil fehlerhafter Teile in ppm.
Regelkarten: Rückblick und Lenkung trennen:
Das Handbuch unterscheidet zwei Einsatzzwecke. Die retrospektive Regelkarte bewertet einen abgeschlossenen Zeitraum und entscheidet, ob Leistung oder Fähigkeit berichtet wird. Sie muss die statistisch zu erwartenden Fehlalarme berücksichtigen. Die SPC-Regelkarte an der Linie lenkt den laufenden Prozess. Jede Verletzung führt dort sofort zu einer Reaktion.
An der Linie werden die Spezifikationsgrenzen bewusst nicht eingezeichnet, damit sich die Lenkung allein an den Regelgrenzen orientiert. Bei den Stabilitätskriterien gilt: lieber wenige, gezielt gewählte Regeln. Jedes zusätzliche Kriterium erhöht die Empfindlichkeit, aber auch die Zahl der Fehlalarme. Ob eine Karte empfindlich genug ist, lässt sich mit der Operationscharakteristik und der mittleren Lauflänge (ARL) beurteilen.
| Situation | Geeignete Regelkarte |
|---|---|
| Messwerte in Untergruppen ab 5 Teilen | Mittelwert-Standardabweichungs-Karte (x̄-s) |
| Messwerte in Untergruppen von 2 bis 4 Teilen | Mittelwert-Spannweiten-Karte (x̄-R) |
| Einzelwerte | Einzelwert-Karte mit gleitender Spannweite (I-MR) |
| Anteil oder Anzahl fehlerhafter Einheiten | p-Karte bzw. np-Karte |
| Fehler je Einheit | u-Karte bzw. c-Karte |
| kleine Verschiebungen, autokorrelierte Daten | CUSUM- oder EWMA-Karte |
| schiefe oder einseitig begrenzte Merkmale | Pearson-, Median- oder Perzentilkarte |
| systematische Lageänderungen (Verschleiß, Chargen) | Shewhart-Karte mit erweiterten Grenzen |
| mehrere zusammenhängende Merkmale | Hotelling-T²-Karte |
| Kleinserien mit wechselnden Sollwerten | Z-Karte oder Abweichung vom Sollwert |
SPC als Regelkreis mit Reaktionsplan
Ablauf des Reaktionsplans: SPC-Karte, Auslöser, Untersuchung der 5M, Maßnahme, Rückführung; darunter die Qualitätsregelkreise 1 bis 6
Eine Regelkarte nützt nur, wenn klar ist, wer was tut, sobald sie anschlägt.
Das Handbuch fordert deshalb einen Out-of-Control Action Plan (OCAP) als Teil des Produktionslenkungsplans. Er enthält Zuständigkeiten und Eskalationsstufen, gegebenenfalls eine Matrix für Bedienereingriffe, ein Prozessprotokoll und den Nachweis, dass das Personal ihn beherrscht.
Der Ablauf ist gestuft:
zuerst prüfen, ob die Untergruppe gültig ist, dann Prozessparameter anpassen, dann Prozesselemente wie Werkzeuge oder Vorrichtungen.
Erst wenn das nicht hilft, folgt eine strukturierte Problemlösung, etwa 8D oder 5-Why. Parallel wird die Konformität der bereits gefertigten Teile abgesichert.
Dazu beschreibt das Handbuch sechs Qualitätsregelkreise, von der Karte an der Linie bis zum Systemaudit. Es ordnet typische Rollen von der Produktentwicklung bis zur Anlagenbedienung zu und legt je Rolle fest, welches SPC-Wissen auf Grund- oder Expertenniveau erwartet wird.
Software: validiert und transparent
Mit Verweis auf IATF 16949 (Abschnitt 7.1.5.2.1) verlangt das Handbuch, dass Analysesoftware für die vereinbarten Merkmale verifiziert und validiert ist. Praktisch heißt das: Ergebnisse mit dokumentierten Referenzbeispielen vergleichen. Genannt werden die elf Musterbeispiele aus ISO/TR 11462-3.
Ebenso wichtig ist Transparenz. Mindeststichprobe, Ausreißerbehandlung, Konfidenzintervalle, Schätzer und die Rechnung bei einseitigen Toleranzen müssen bekannt sein. Andernfalls ist die Software eine Blackbox und nicht validierbar. Kundenspezifische Parametersätze sollen sich speichern lassen. Für die Archivierung gilt: Nicht nur Ergebnisse, auch die verwendete Parametrierung muss nachvollziehbar und änderungssicher aufbewahrt werden.
Was Sie jetzt tun sollten
- Klären Sie mit Ihren Kunden, ab wann das neue Handbuch gilt und welche Merkmalsklassen und Sollwerte vereinbart werden.
- Passen Sie Begriffe in Lastenheften, Abnahmeprotokollen und Prüfplänen an: Pm/Pmk statt Cm/Cmk, die drei Untersuchungsstufen statt „Kurzzeit“ und „Langzeit“.
- Prüfen Sie, wie Ihre Software Cpk berechnet. Kommt er aus der Gesamtstreuung oder aus der Streuung innerhalb der Stichproben? Werden Methode (G oder Z) und Verteilungsmodell ausgewiesen?
- Legen Sie für Untersuchungen mit weniger Teilen die angepassten Sollwerte fest, bevor Sie messen.
- Dokumentieren Sie Reaktionspläne und Rollen und schulen Sie Bediener und Aufsichtspersonen darauf.
- Führen Sie eine klare Ausreißerregel ein: Werte beim Auftreten markieren und begründen, nicht löschen.
- Belegen Sie die Validierung Ihrer SPC-Software mit Referenzdaten, zum Beispiel aus ISO/TR 11462-3.
SPC nach AIAG-VDA mit my8data.com
Die Auswertungssoftware my8data.com rechnet Prozessleistung und Prozessfähigkeit nach der Logik des neuen Handbuchs. Pp/Ppk kommen aus der Gesamtstreuung, Cp/Cpk nur mit Stabilitätsnachweis, Cw/Cwk steht als Diagnosewert daneben. Die Stabilitätskriterien sind nach AIAG-VDA und ISO 7870-2 voreingestellt. Die Berechnungen sind gegen die Musterbeispiele der ISO/TR 11462-3 geprüft. Mehr dazu auf der Seite zur Prozessfähigkeit.
Ausblick:
Dieser Beitrag kann nur einen Überblick geben. In den folgenden Beiträgen vertiefe ich einzelne Themen: die Maschinenleistung, die Sollwerte und ihre Anpassung an den Stichprobenumfang, die zeitabhängigen Verteilungsmodelle, die Auswahl der Regelkarte und die Validierung von SPC-Software.
Quellen:
AIAG & VDA, SPC-Handbuch – Prozessmanagement, Leistung und Fähigkeit, Regelkarten, 1. Auflage 2026 (Bezug über VDA QMC bzw. AIAG)
VDA Band 4, Abschnitt 3 „Methoden“, 3. Auflage 2020, Kapitel 8
Die Inhalte sind in eigenen Worten zusammengefasst; Grafiken und Berechnungen sind eigene Darstellungen.