Im Audit kommt die Frage meistens beiläufig. Der Auditor bleibt an einer Maschine stehen und möchte den Fähigkeitsnachweis für ein bestimmtes Merkmal sehen. Viele antworten dann mit einer Zahl und dem Satz, die IATF 16949 fordere 1,67. Ich schaue bei solchen Fragen zuerst nach, woher die Zahl tatsächlich kommt, und das Ergebnis überrascht fast jeden: In der IATF 16949 steht kein einziger Grenzwert für Cmk, Cpk oder Ppk. Die Norm verlangt den Nachweis. Welche Zahl gilt, regeln andere Dokumente.
Was IATF 16949 tatsächlich verlangt
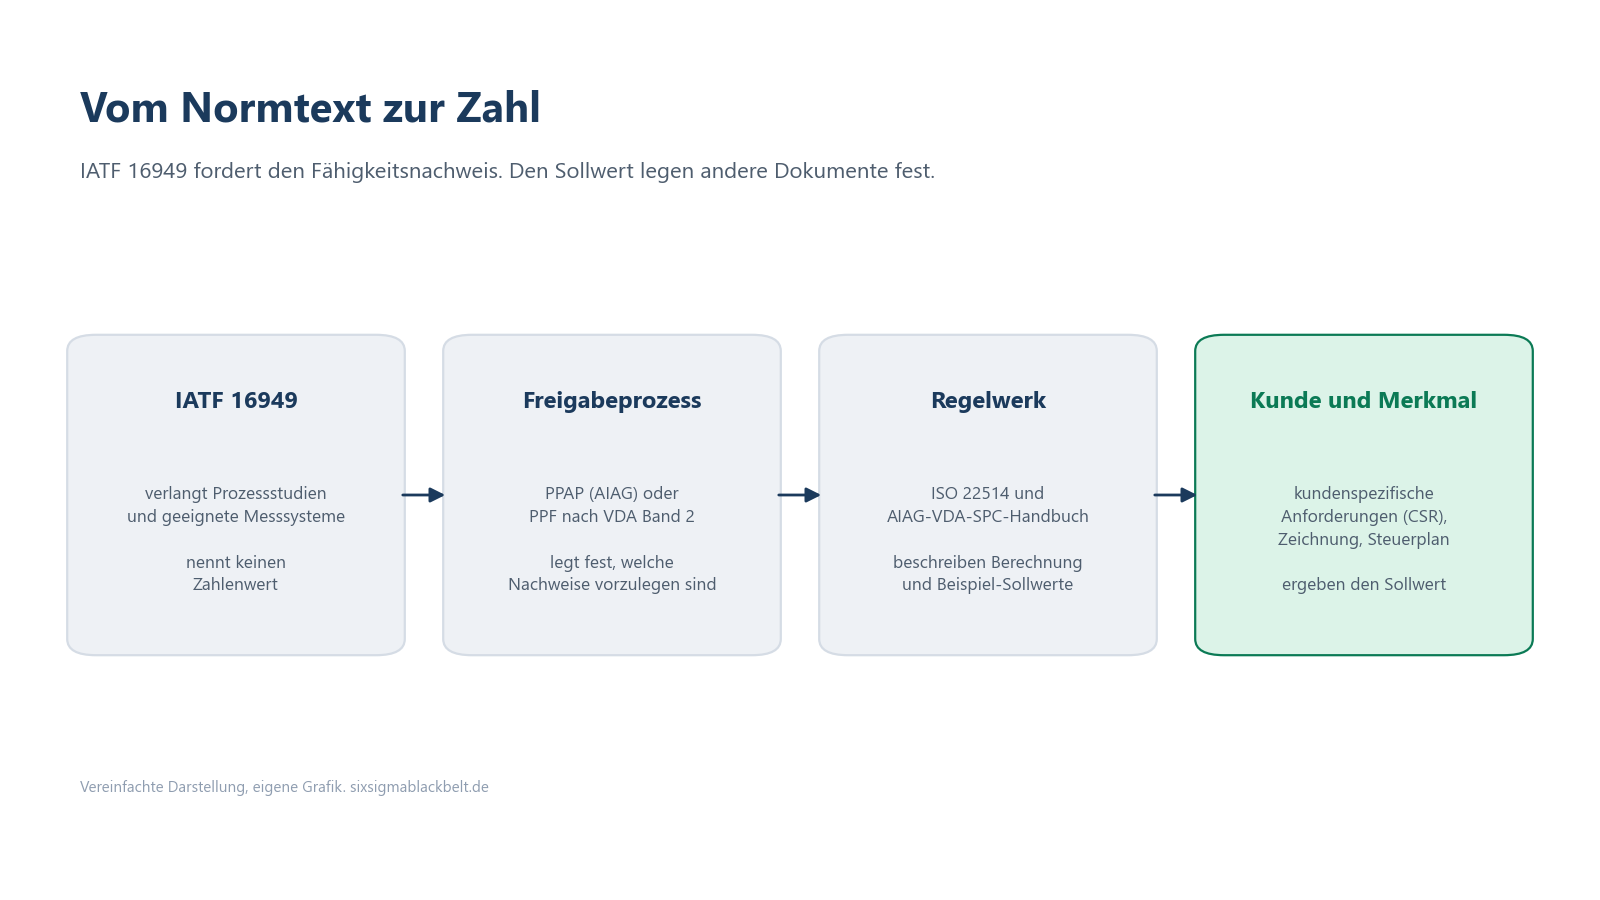
Die IATF 16949 ergänzt die ISO 9001 um die Anforderungen der Automobilindustrie. Fähigkeit taucht darin an mehreren Stellen auf, aber immer als Pflicht zum Nachweis und nie als Zahlenwert. Abschnitt 9.1.1.1 verlangt Prozessstudien für alle neuen Fertigungsprozesse, um deren Fähigkeit zu bestätigen, und verweist für die Ergebnisse auf den Teilefreigabeprozess des Kunden.
Abschnitt 7.1.5.1.1 fordert statistische Untersuchungen für jedes Prüf- und Messsystem, das im Produktionslenkungsplan steht. Nach Abschnitt 8.3.3.3 werden besondere Merkmale festgelegt, für die häufig strengere Vorgaben gelten. Einen Überblick über die Norm und ihre Ergänzungen gibt die AIAG auf ihrer Seite zur IATF 16949.
Das ist kein Versäumnis, sondern Absicht. Die Norm regelt das Managementsystem. Wie streng ein einzelnes Merkmal abgesichert werden muss, hängt vom Produkt und vom Risiko ab und wird zwischen Kunde und Lieferant vereinbart. Die verbindliche Zahl finden Sie deshalb an drei Stellen:
- Zeichnung und Merkmalskennzeichnung: Besondere Merkmale sind dort markiert und haben oft eine eigene Fähigkeitsforderung.
- Produktionslenkungsplan: Er legt fest, welches Merkmal wie überwacht wird und welcher Nachweis dazugehört.
- Kundenspezifische Anforderungen (CSR): Die Automobilhersteller ergänzen die Norm um eigene Vorgaben. Die IATF sammelt sie auf ihrer Übersicht der kundenspezifischen Anforderungen.
Woher die Werte 1,33 und 1,67 kommen
Die bekannten Zahlen sind trotzdem nicht aus der Luft gegriffen. Sie stammen aus den Regelwerken, auf die sich Kunden und Freigabeprozesse beziehen. Bosch Heft 9 zur Maschinen- und Prozessfähigkeit nennt für die Maschinenfähigkeit mindestens 50 Teile und Cm sowie Cmk von mindestens 1,67 (Ausgabe 2019, S. 13). Für die Langzeituntersuchung eines stabilen Prozesses gelten dort Cp und Cpk ab 1,33. Zugleich hält das Heft fest, dass Fähigkeitsstudien oft vom Kunden gefordert werden und Bezeichnungen je nach Kundenforderung abweichen können.
Mit der 7. Ausgabe des VDA Band 2 von 2026 hat sich die Kette verschoben. Für Fähigkeitsnachweise in der Produktionsprozess- und Produktfreigabe gelten jetzt ISO 22514 und das neue AIAG-VDA-SPC-Handbuch, sofern nichts anderes vereinbart ist. Was sich bei der PPF sonst ändert, steht im Beitrag zur 7. Ausgabe des VDA Band 2.
Hier liegt für mich der eigentliche Wendepunkt. Das Handbuch kennt keinen Einheitswert mehr, es staffelt die Sollwerte nach der Kritikalität des Merkmals. Für die Serie nennt es als Beispiel 1,67 bei kritischen Merkmalen, 1,33 bei hohem und 1,00 bei niedrigem Risiko. Das alte Paar aus 1,67 für die Maschine und 1,33 für den Prozess entspricht damit ziemlich genau der Klasse mit hohem Risiko. Wer pauschal 1,67 fordert oder liefert, liegt bei einem kritischen Merkmal womöglich zu niedrig und bei einem unkritischen unnötig hoch. Die vollständige Tabelle und die neuen Begriffe erklärt der Beitrag zum AIAG-VDA-SPC-Handbuch 2026.
Welcher Kennwert wann gilt
Im Projekt einer neuen Fertigung gibt es drei Zeitpunkte, an denen ein Fähigkeitsnachweis fällig wird. Jeder hat seinen eigenen Kennwert, und die Kennwerte lassen sich nicht gegeneinander austauschen.
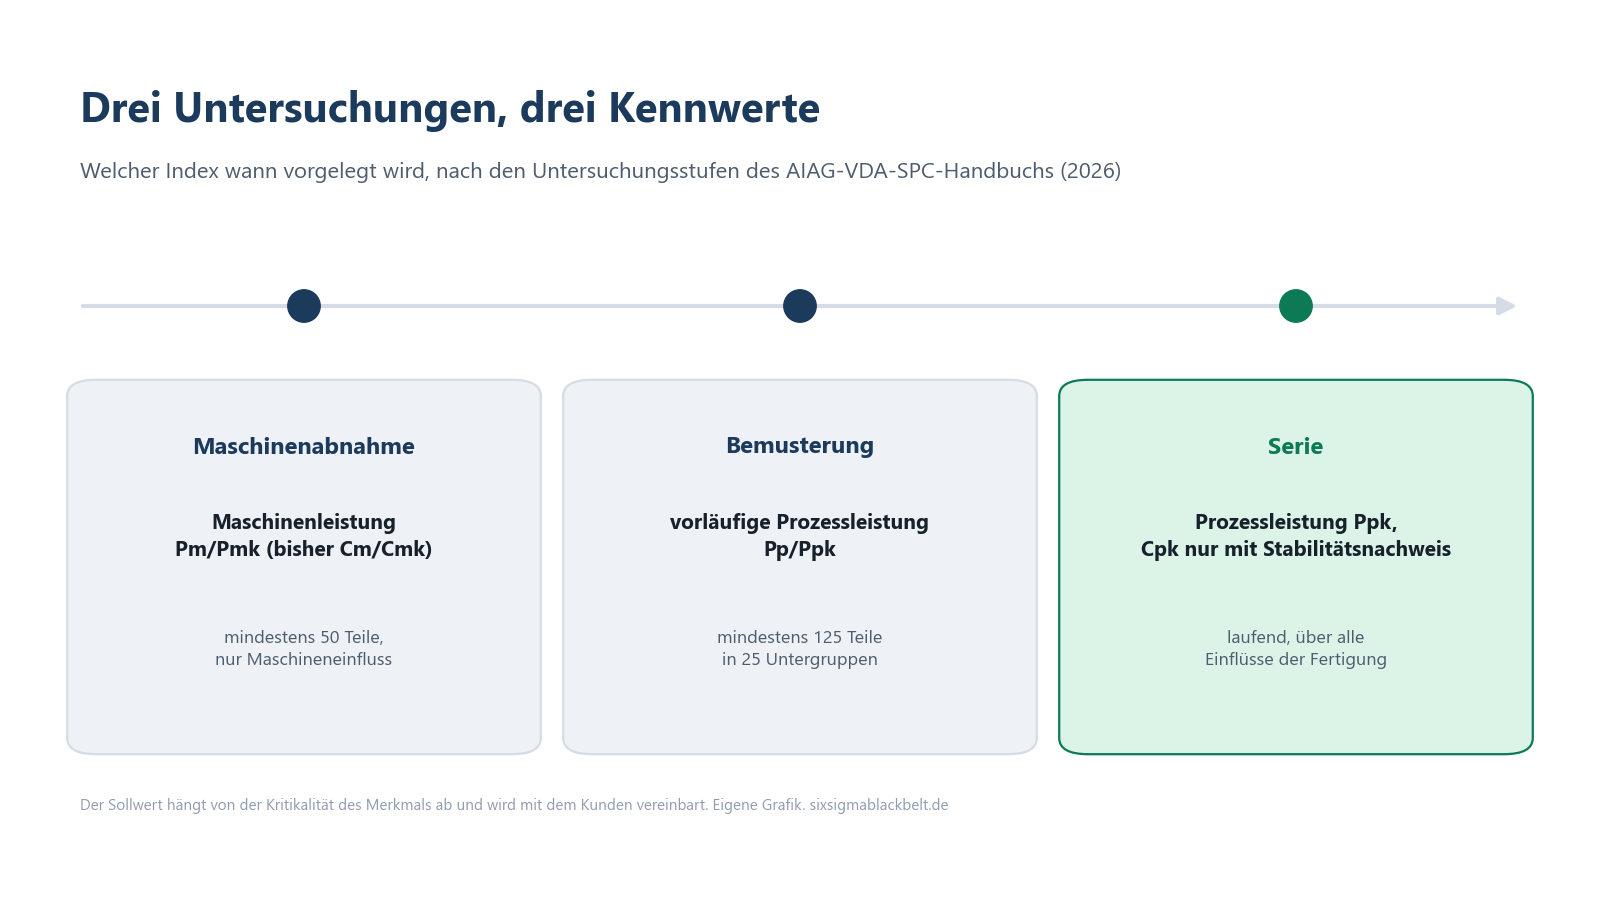
| Situation | Kennwert | Datenbasis | Beispiel-Sollwert (kritisch, hoch, niedrig) |
|---|---|---|---|
| Maschinenabnahme | Maschinenleistung Pm/Pmk, bisher Cm/Cmk | mindestens 50 Teile, nur Maschineneinfluss | Pmk 2,00, 1,67, 1,33 |
| Bemusterung (PPAP, PPF) | vorläufige Prozessleistung Pp/Ppk | mindestens 125 Teile in 25 Untergruppen | Ppk 1,67, 1,33, 1,00 |
| laufende Serie | Ppk, Cpk nur mit Stabilitätsnachweis | Daten über alle Einflüsse der Fertigung | 1,67, 1,33, 1,00 |
| nicht normalverteiltes Merkmal | wie oben, mit passendem Verteilungsmodell | Berechnung nach ISO 22514-2, Methode im Bericht angeben | wie vereinbart |
Die Maschinenabnahme zeigt, was die Maschine unter günstigen Bedingungen leisten kann. Die Bemusterung prüft den Prozess unter Serienbedingungen, aber noch über einen kurzen Zeitraum. Erst in der Serie kommen alle Einflüsse zusammen: Werkzeugverschleiß, Materialchargen, Temperatur und Schichtwechsel. Wie Cm und Cmk bei der Abnahme ermittelt werden, beschreibt die Seite zur Maschinenfähigkeitsuntersuchung (MFU).
Alle drei Kennwerte samt Verteilungsprüfung rechnet my8data direkt im Browser. Die Registrierung ist dauerhaft kostenlos, eine Installation ist nicht nötig: Kennwerte mit my8data berechnen.
Fünf Fehler, die im Audit auffallen
- Der Abnahmewert als Serienbeleg. Ein Cmk aus 50 Teilen zeigt, was die Maschine kurzfristig kann. Über Verschleiß, Material- und Schichtwechsel sagt er nichts. Für die Serie braucht es Daten über die Zeit.
- Cpk ohne Stabilitätsnachweis. Nach dem neuen Handbuch heißt ein Index nur dann Cpk, wenn die Stabilität des Prozesses belegt ist. Sonst ist es ein Ppk. Wie weit beide auseinanderliegen können, zeigt das Beispiel Cpk 2,40 und Ppk 1,21 bei demselben Prozess.
- Verteilungsform nie geprüft. Bei schiefen Merkmalen wie Rundlauf, Ebenheit oder Rauheit führt die Annahme einer Normalverteilung zu einem falschen Kennwert. Verteilungsmodell und Berechnungsmethode gehören deshalb in den Bericht.
- Messsystem nicht bewertet. Ist der Prüfprozess nicht geeignet, ist auch der Fähigkeitswert nicht belastbar. Die Messsystemanalyse ist die Vorstufe jeder Fähigkeitsuntersuchung und kein Ersatz für sie.
- Merkmalsklasse und Kundenforderung nie geklärt. Wer die CSR nicht kennt, optimiert auf die falsche Zahl. Die Klasse des Merkmals und der Sollwert gehören vor die Messung, nicht danach.
Was Sie dem Auditor vorlegen sollten
Ein Fähigkeitsnachweis überzeugt im Audit, wenn er die Frage nach dem Woher selbst beantwortet. Diese Angaben sollten auf dem Bericht stehen:
- Teil und Merkmal mit Toleranz und Merkmalsklasse
- Untersuchungsstufe und Kennwert mit Berechnungsmethode
- Stichprobenumfang, Untergruppen und Entnahmezeitraum
- Ergebnis der Verteilungsprüfung und gewähltes Verteilungsmodell
- Nachweis zur Eignung des Messsystems
- Prüfer, Datum und Freigabe
- Bezug zur Forderung: CSR, Zeichnung oder Produktionslenkungsplan
Diese Liste als fertiger Bericht. my8data berechnet Maschinen- und Prozessfähigkeit mit Verteilungsprüfung und schreibt Merkmal, Stichprobe, Methode, Prüfer und Datum in einen Bericht. Rechnen und Ergebnisse ansehen ist kostenlos. Den Bericht als PDF ausgeben gehört zur PRO-Version. Kostenlos registrieren
Häufige Fragen
Fordert IATF 16949 einen Cmk-Wert?
Nein. Die Norm verlangt Prozessstudien und den Erhalt der Fähigkeit. Den Zahlenwert legt der Kunde fest, meist über die CSR, die Zeichnung oder den Teilefreigabeprozess.
Reicht Cpk 1,33 für die Erstbemusterung?
Das hängt von der Vereinbarung ab. Bei der Bemusterung wird in der Regel die vorläufige Prozessleistung Ppk betrachtet. Das AIAG-VDA-SPC-Handbuch nennt dafür je nach Kritikalität Beispielwerte zwischen 1,00 und 1,67.
Was gilt, wenn der Kunde nichts vorgibt?
Dann greifen die Regelwerke, auf die sich der Freigabeprozess bezieht. Für die PPF nach VDA Band 2 sind das ISO 22514 und das AIAG-VDA-SPC-Handbuch. Sinnvoll ist es trotzdem, Merkmalsklasse und Sollwert vor der Messung schriftlich abzustimmen.
Muss ich die Normalverteilung nachweisen?
Einen Pflichttest schreibt die IATF 16949 nicht vor. Das Verteilungsmodell muss aber zum Merkmal passen, sonst stimmt der Kennwert nicht. ISO 22514-2 beschreibt die Verteilungsmodelle und die zugehörigen Berechnungsmethoden.
Wie viele Teile brauche ich?
Für die Maschinenleistung mindestens 50, für die Prozessleistung mindestens 125 Teile in 25 Untergruppen. Mit weniger Teilen steigt der Sollwert. Bosch Heft 9 verlangt zum Beispiel bei einer verkürzten Maschinenabnahme mit 25 Teilen einen Cmk von mindestens 2,0 (S. 14).
Die bessere Frage im Audit
Ich empfehle, die Frage nach der Zahl umzudrehen. Statt »Was fordert die Norm?« lautet sie »Was haben wir mit dem Kunden für dieses Merkmal vereinbart?«. Wer diese Antwort und den passenden Nachweis vorlegen kann, steht im Audit sicher. Die Kennwerte dafür lassen sich kostenlos auf my8data.com berechnen.
