Ein Prozess mit einem Cpk von 8,1 gilt in jeder Abnahme als überfähig. Dieselben Daten in einer Regelkarte lösen ab Stichprobe 18 einen Alarm aus, am Ende liegen 8 von 25 Stichproben außerhalb der Eingriffsgrenzen. Wenn ich solche Ergebnisse in einem Audit zeige, kommt fast immer dieselbe Frage: Welche Zahl stimmt denn nun? Beide. Sie beantworten nur verschiedene Fragen.
Zwei Kennzahlen, zwei Fragen
Die Prozessfähigkeit vergleicht die Streuung mit der Toleranz. Sie fragt, was der Kunde abnimmt. Die Regelkarte vergleicht den Prozess mit sich selbst. Sie fragt, ob er sich heute noch so verhält wie in der Phase, in der er stabil lief. Wie stark beide Sichten auseinanderliegen können, zeigt auch der Beitrag Cpk 2,40 und Ppk 1,21 beim selben Prozess.
Woher die Eingriffsgrenzen kommen
Eingriffsgrenzen stehen nicht in der Zeichnung. Sie werden aus Lage und Streuung des Prozesses selbst berechnet, bei der x̄-R-Karte aus der mittleren Spannweite einer stabilen Vorlaufphase. Das Handbuch von AIAG und VDA zur statistischen Prozesslenkung sagt ausdrücklich, dass Regelgrenzen nicht mit den Spezifikationsgrenzen der Zeichnung verwechselt werden dürfen (1. Ausgabe 2026, Abschnitt 7.5, S. 47) und ohne Bezug auf sie berechnet werden (Kapitel 10, S. 100). Wie man die Grenzen Schritt für Schritt bestimmt, erklärt der Beitrag Eingriffsgrenzen für Qualitätsregelkarten einfach erklärt, mit Excel-Vorlage.
Im Beispiel besteht der Datensatz aus 25 Stichproben zu je 5 Teilen. Die ersten 16 Stichproben bilden die Vorlaufphase. Daraus ergeben sich die Mittellinie 10,00061, die obere Eingriffsgrenze 10,02558 und die untere 9,97564. Die Toleranz reicht dagegen von 9,5 bis 10,5.
Die Drift, die die Toleranz nicht sieht
Ab Stichprobe 17 wandert der Prozess um 0,016 mm je Stichprobe nach oben. Gemessen an der Toleranz ist das lange belanglos: Über alle 125 Werte liegt kein einziger Wert außerhalb, rechnerisch 0 ppm. Im Maßstab der eigenen Streuung ist die Verschiebung dagegen riesig. Ab Stichprobe 18 liegt jeder Mittelwert über der oberen Eingriffsgrenze.
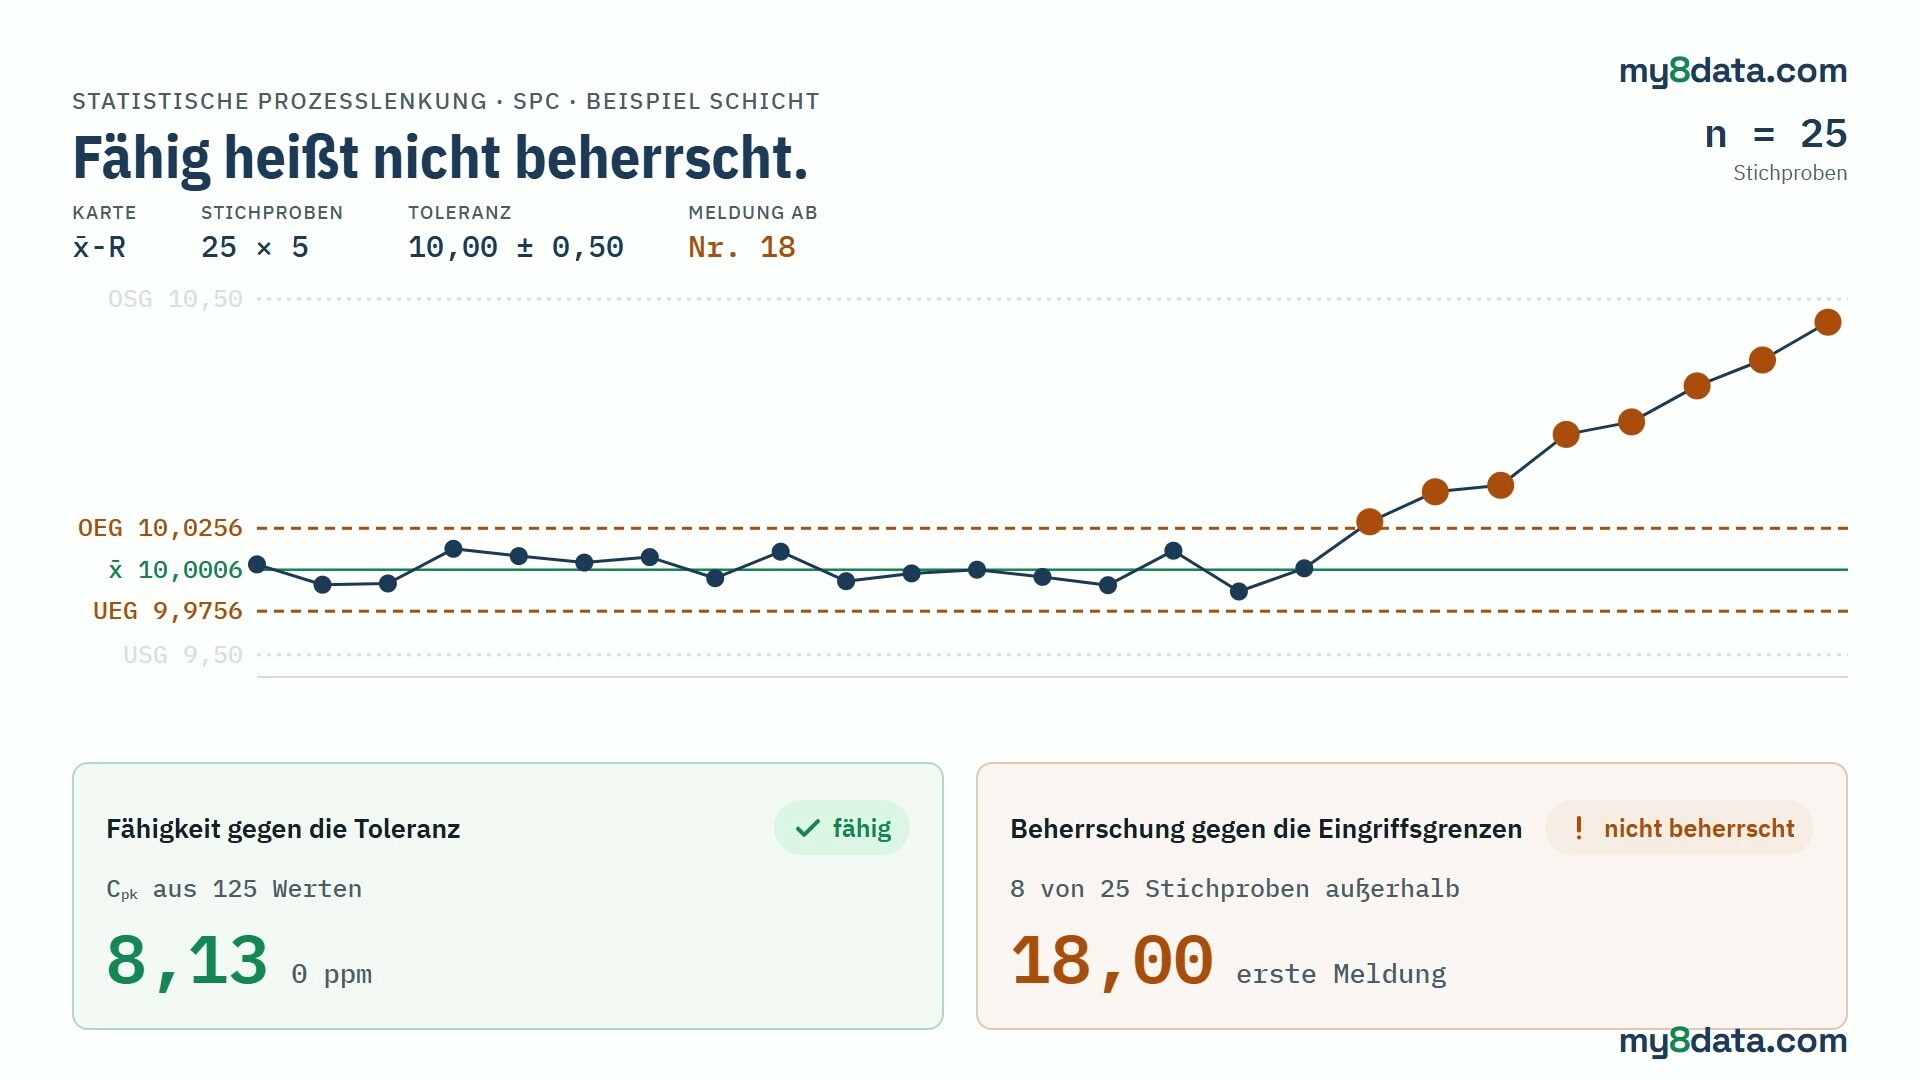
Auch die Regeln für Trends und Läufe, die das neue Handbuch von AIAG und VDA zur SPC empfiehlt, schlagen hier an: sieben Anstiege in Folge und sieben Punkte auf einer Seite der Mittellinie, beides ab Stichprobe 23. Den ersten Hinweis gibt aber schon Stichprobe 18.
Was passiert, wenn die Toleranz in der Karte steht
Hier liegt für mich der eigentliche Punkt. Zeichnet man statt der Eingriffsgrenzen die Toleranzgrenzen in die Karte, sieht man eine flache Linie weit weg von jeder Grenze. Die Drift fällt erst auf, wenn das erste Teil außerhalb der Toleranz liegt, also dann, wenn bereits Ausschuss entsteht.
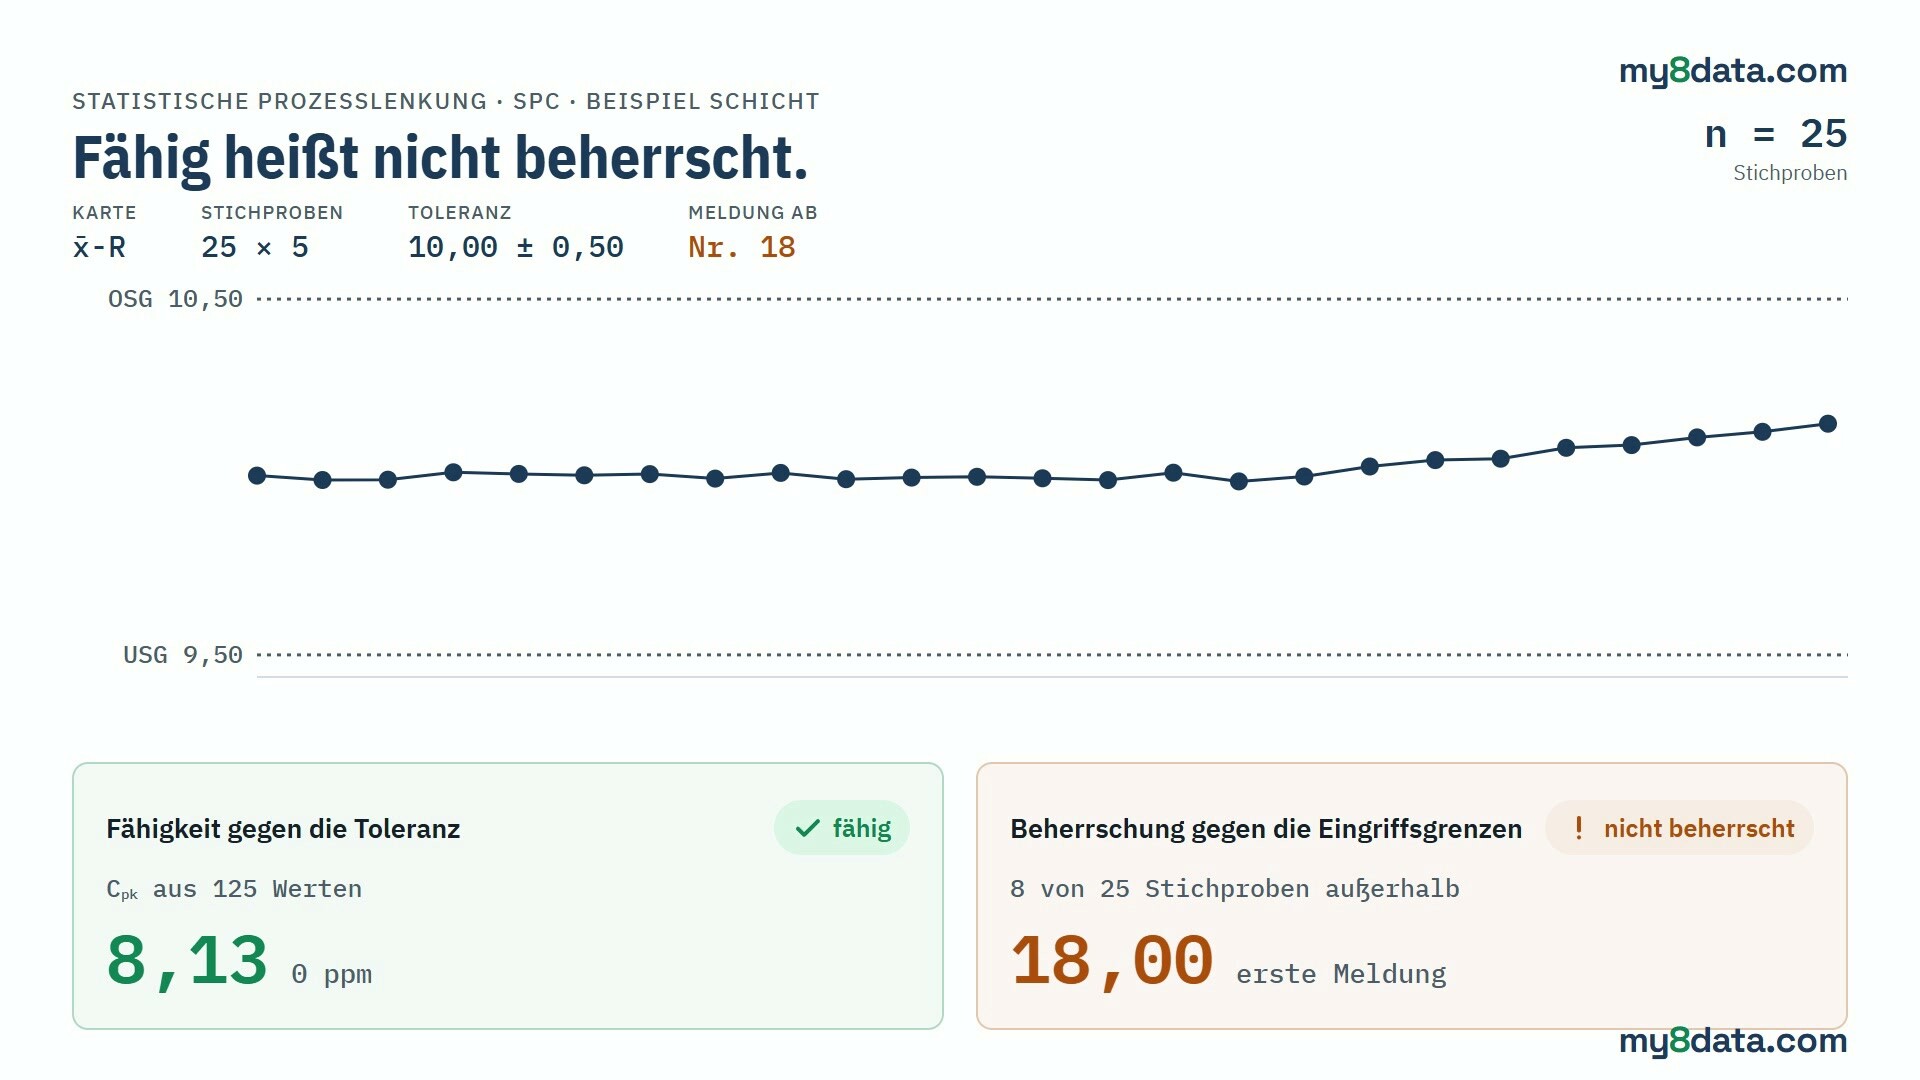
Eingriffsgrenzen sind deshalb keine Toleranzgrenzen. Sie sind der Frühwarner, nicht die Abnahmegrenze. Ein hoher Cpk sagt, dass der Prozess die Anforderungen erfüllen kann. Ob er sich gerade verändert, sagt nur die Regelkarte mit Grenzen aus dem Prozess selbst.
Selbst nachrechnen
Ich rechne Regelkarten deshalb immer mit Grenzen aus einer stabilen Vorlaufphase und halte sie für die laufende Überwachung fest. In my8data geht das direkt im SPC-Modul, kostenlos und ohne Installation. Grundlage der Regeln sind die Herausgeber des Handbuchs, die AIAG und das VDA QMC.
