In einem Abnahmebericht steht der Cm meist vorne, und er sieht oft hervorragend aus. Ich lese ihn trotzdem nie allein. Erst zusammen mit dem Cmk sagt er, ob eine Maschine fähig ist und, wenn nicht, was zu tun ist. Das Beispiel im Video zeigt an 50 Teilen, wie weit die beiden Kennwerte auseinanderliegen können und welche Entscheidung daraus folgt.
Das Beispiel: 50 Drehteile, eine Länge
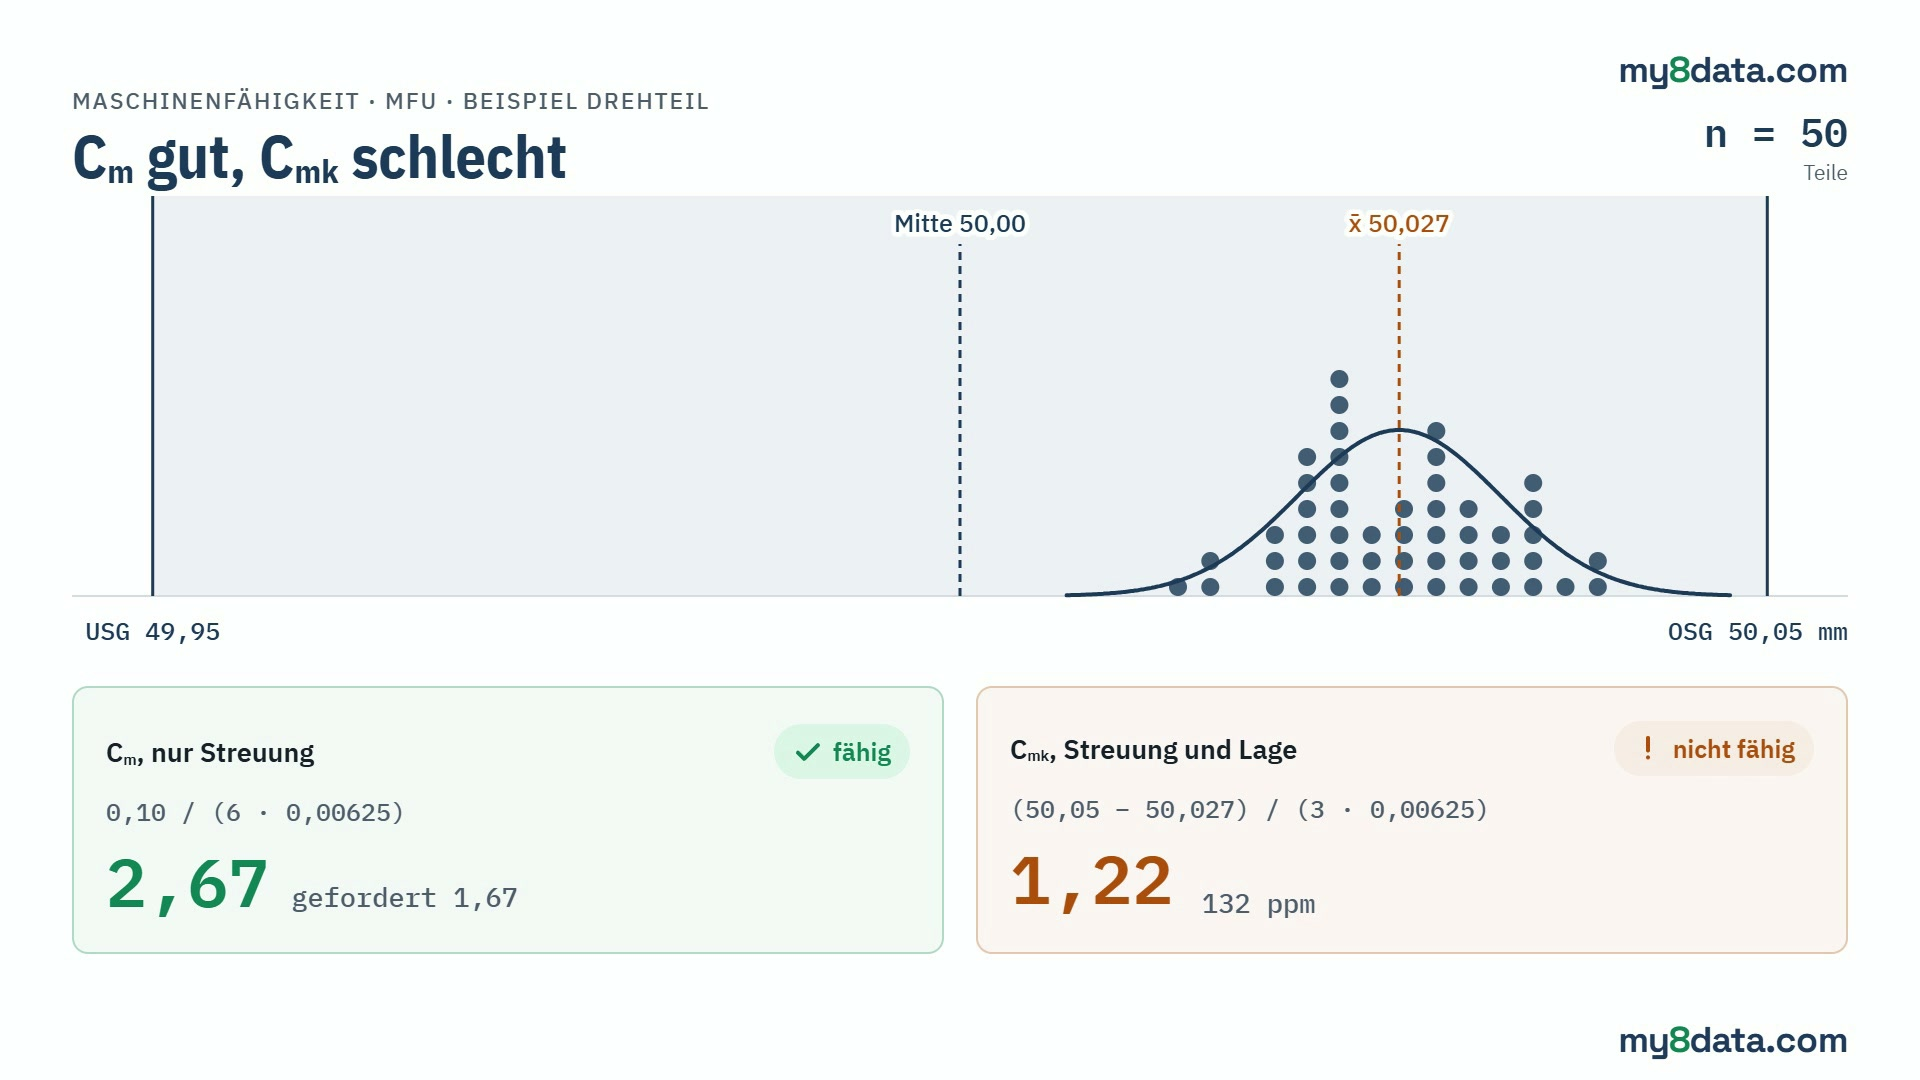
Geprüft wird die Länge eines Drehteils mit 50,00 ± 0,05 mm, also einer Toleranz von 0,10 mm. Aus der Maschine kommen 50 Teile in Folge. Ihr Mittelwert liegt bei 50,0272 mm, die Standardabweichung bei 0,00625 mm. Gegen die Normalverteilung spricht nichts, die klassischen Formeln sind hier also zulässig.
Der Cm setzt nur die Streuung ins Verhältnis zur Toleranz: 0,10 geteilt durch sechs mal 0,00625 ergibt 2,67. Die Streubreite der Maschine passt also mehr als zweieinhalbmal in die Toleranz. Der Cmk fragt zusätzlich, wo die Werte liegen. Er misst den Abstand vom Mittelwert zur näheren Grenze, hier zur oberen bei 50,05 mm, und teilt ihn durch drei Standardabweichungen: 0,0228 geteilt durch 0,01875 ergibt 1,22. Rechnerisch liegen damit 132 Teile pro Million über der oberen Grenze.
Was Bosch Heft 9 verlangt
Bosch Heft 9 (Ausgabe 2019) fordert für die Maschinenfähigkeit mindestens 50 Teile, besser 100, und beide Kennwerte mindestens 1,67 (Abschnitt 4.5, S. 11). Das sind ausdrücklich Mindestwerte, die je nach Anwendung angehoben werden können. Werden sie nicht erreicht, verlangt das Heft eine Ursachenanalyse und gegebenenfalls eine neue Untersuchung. Die internationale Norm ISO 22514-3 zu Maschinenleistungsuntersuchungen beschreibt dasselbe Vorgehen, nennt die Kennwerte aber Pm und Pmk. Welche Werte Kunden in der Automobilindustrie tatsächlich fordern, steht im Beitrag welche Cmk-, Cpk- und Ppk-Werte die IATF 16949 wirklich fordert.
Im Beispiel erfüllt der Cm die Forderung mit großem Abstand, der Cmk verfehlt sie deutlich. Die Maschine ist nicht fähig. Ein Bericht, der nur den Cm hervorhebt, erzählt also die halbe Geschichte.
Nachstellen statt ersetzen
Hier liegt für mich der eigentliche Nutzen der beiden Zahlen. Sie sagen nicht nur, ob die Maschine fähig ist, sondern auch, wo das Problem sitzt. Ist der Cm gut und nur der Cmk schlecht, streut die Maschine wenig, sitzt aber neben der Mitte. Im Beispiel liegt der Mittelwert 0,027 mm über der Toleranzmitte. Das ist eine Frage der Einstellung, nicht der Maschine. Nachstellen genügt, danach wird die Fähigkeit mit einer neuen Untersuchung nachgewiesen.
Ist dagegen schon der Cm zu klein, hilft kein Nachstellen. Dann streut die Maschine selbst zu stark für die Toleranz, und die Ursache liegt in Maschine, Werkzeug, Spannung oder Werkstoff. Wer diesen Unterschied nicht macht, beantragt im schlimmsten Fall eine neue Maschine, wo eine Korrektur am Bedienpult gereicht hätte.
Zwei Grenzfälle sollte man im Blick behalten. Bei einseitig begrenzten Merkmalen gibt es keinen Cm, wie der Beitrag zur einseitigen Toleranz im Auswerteformular zeigt. Und sind die Werte nicht normalverteilt, etwa bei Verschleiß, rechnet die Normalverteilung den Cmk zu gut. Warum, steht im Beitrag Cmk bei Verschleiß.
Immer beide Zahlen lesen
Ich schaue deshalb in jedem Abnahmebericht zuerst auf den Abstand zwischen Cm und Cmk. Ist er groß, suche ich die Ursache in der Lage. Ist er klein und beide Werte sind schlecht, in der Streuung. Diese eine Unterscheidung spart oft mehr als jede weitere Kennzahl.
Die Zahlen stammen aus einem konstruierten Datensatz und sind mit der Maschinenfähigkeit von my8data gerechnet. Cm und Cmk mit den eigenen Werten rechnen, kostenlos: Maschinenfähigkeit auf my8data.com
Quellen
- Robert Bosch GmbH: Qualitätsmanagement in der Bosch-Gruppe, Technische Statistik, Heft 9, Maschinen- und Prozessfähigkeit, Ausgabe 11.2019, Abschnitt 4.5, S. 11.
- ISO 22514-3:2020: Statistical methods in process management. Capability and performance. Part 3: Machine performance studies for measured data on discrete parts.